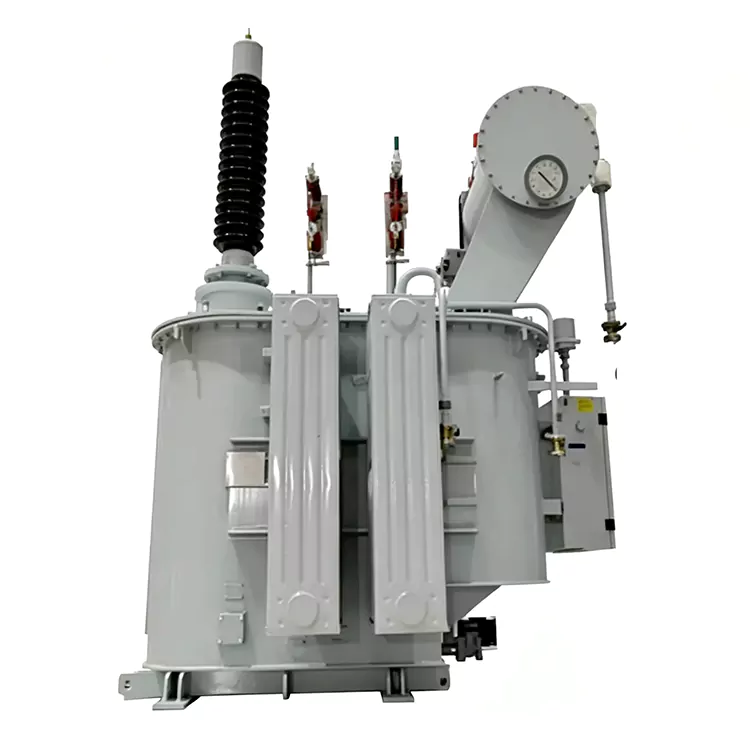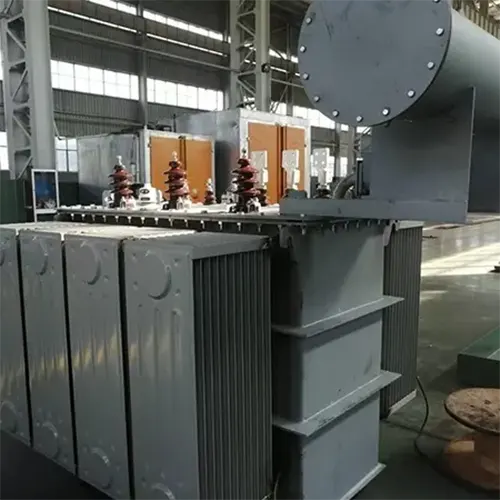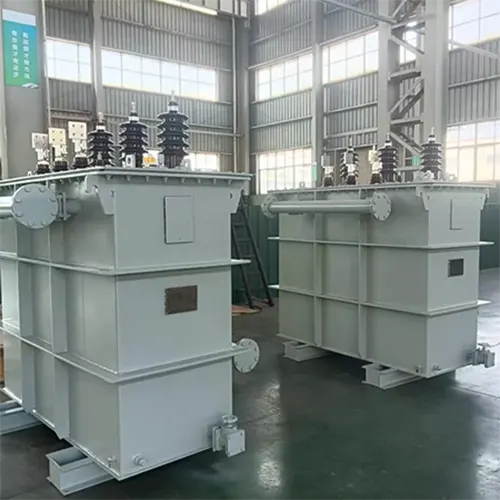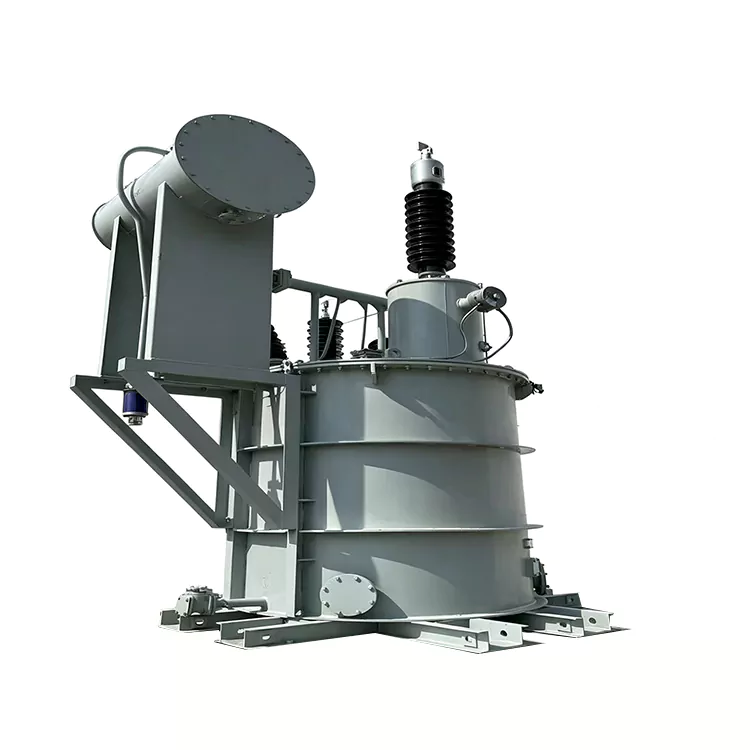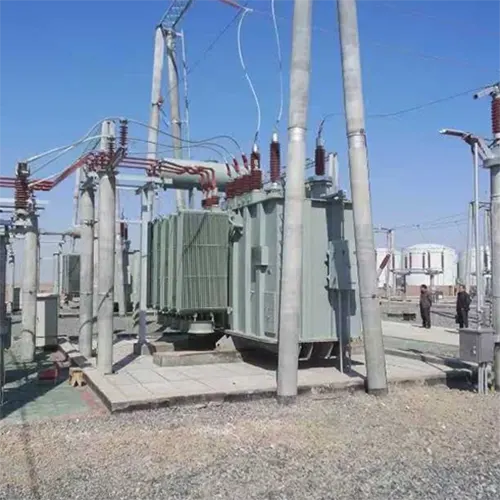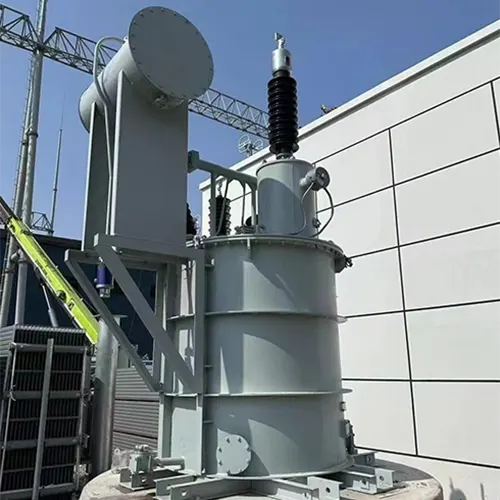
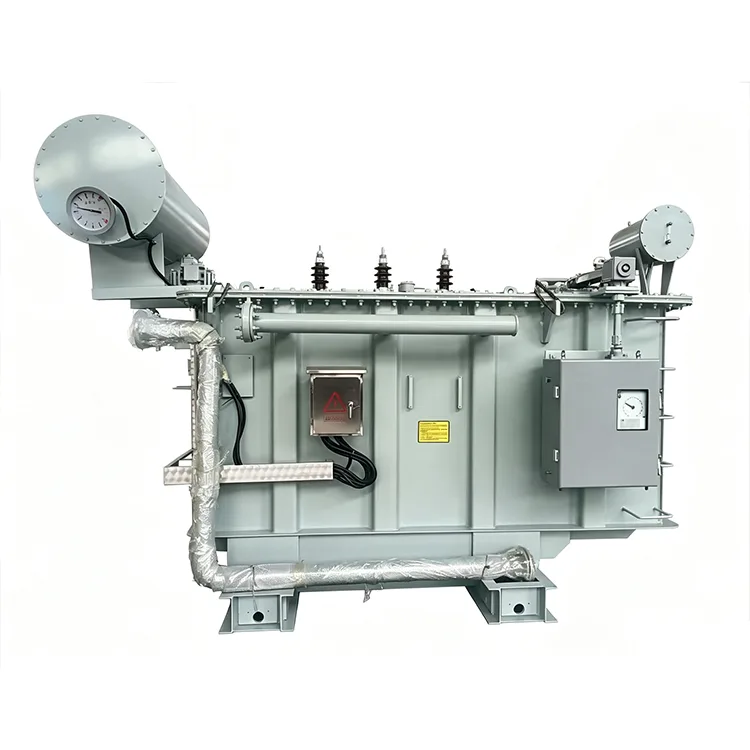
Transformateur de four de raffinage en poche
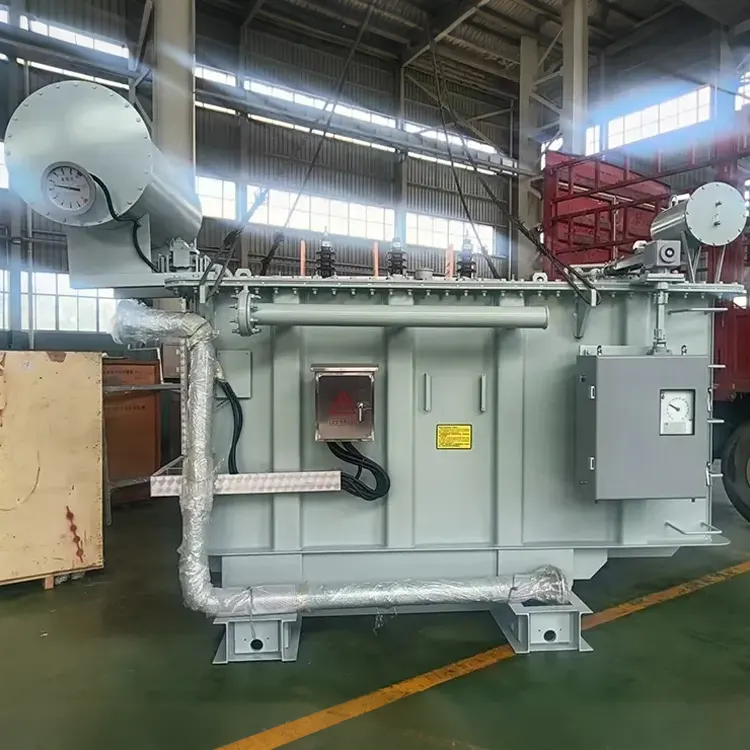
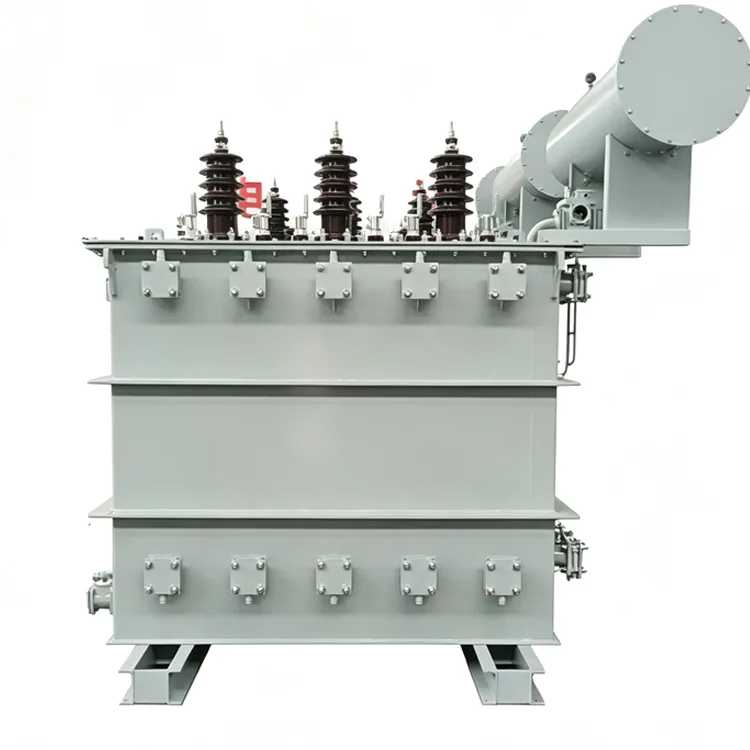
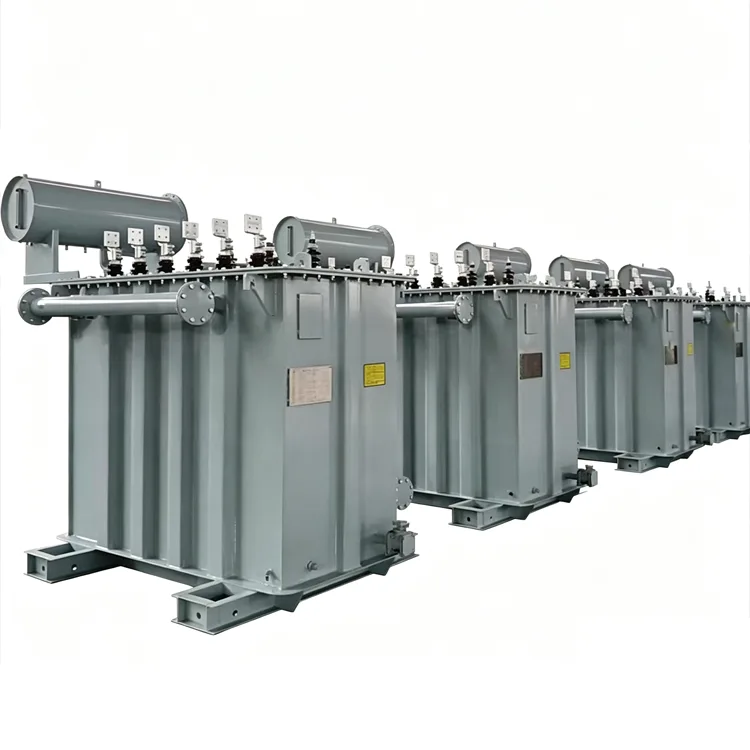
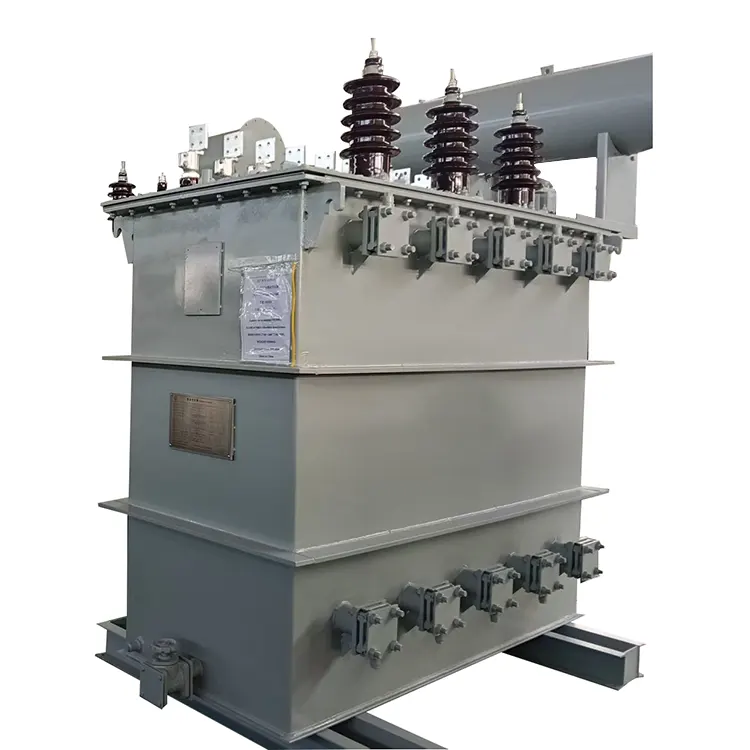
Pour le raffinage secondaire de l'acier et le contrôle précis de la température, Yulan Transformer fournit des transformateurs de four de raffinage en poche de 1 000 à 80 000 kVA. Les tensions primaires couvrent 6 à 110 kV, avec des réglages de tension secondaire et de prise personnalisés. Procurez-vous des unités fiables, obtenez des prix ou demandez une conception personnalisée.
L'affinage en poche est une étape de raffinage secondaire dans le processus de fabrication de l'acier, située entre le four de fusion primaire et la coulée continue ; son objectif principal est d'ajuster la composition, la température et la pureté de l'acier en fusion. Le transformateur du four de raffinage en poche fournit de l'énergie de chauffage à l'arc électrique à cette station, et ses caractéristiques de charge diffèrent considérablement de celles des fours à arc de fusion.
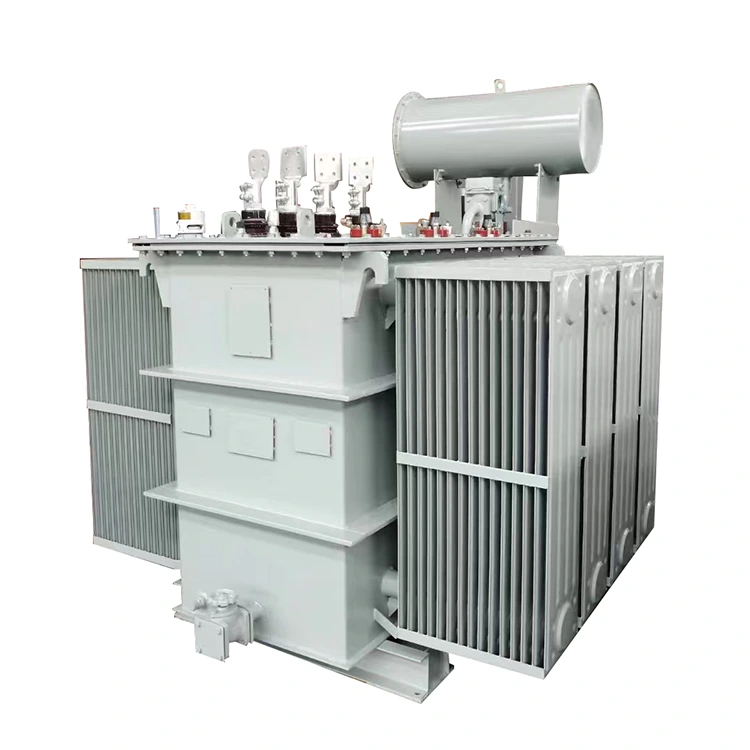
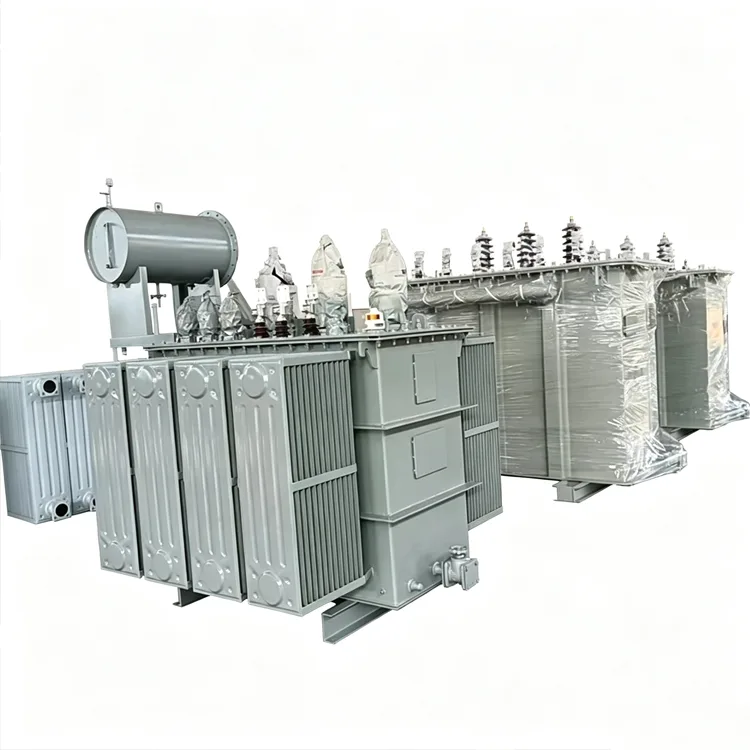
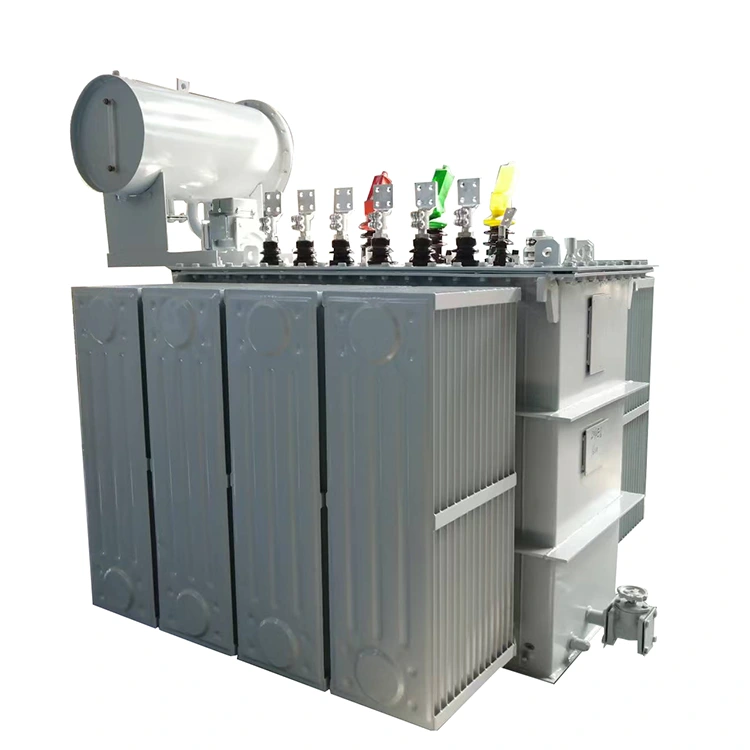
Yulan Transformer conçoit et fabrique des transformateurs pour fours de raffinage en poche en tant que branche spécialisée de sa série de transformateurs pour fours électriques. Ces unités couvrent une plage de capacité de 1 000 kVA à 80 000 kVA, prennent en charge des tensions primaires de 6 kV, 10 kV, 15 kV, 22 kV, 35 kV et 110 kV, et comportent des tensions secondaires et des étapes de régulation de tension adaptées aux exigences spécifiques du processus de raffinage.
Différences entre les conditions de raffinage et les fours de fusion
Les fours-poches traitent l'acier en fusion, l'arc électrique brûlant entre les électrodes et la masse fondue ; par conséquent, le four n'est pas soumis aux violents chocs de court-circuit provoqués par l'effondrement de la ferraille. En conséquence, la contrainte mécanique sur les enroulements est inférieure à celle subie par les transformateurs à four à arc de fusion, bien que les opérations de régulation de tension soient beaucoup plus fréquentes. Pendant le raffinage, la puissance d'entrée doit être ajustée en permanence en fonction de la qualité de l'acier et de la température cible ; le changeur de prises en charge fonctionne beaucoup plus souvent que les transformateurs de puissance standards, parfois des dizaines de fois par jour.
Les tensions secondaires sont généralement inférieures à celles des fours à arc de fusion, allant généralement de 90 V à 240 V, tandis que les courants secondaires varient de plusieurs milliers à des dizaines de milliers d'ampères, selon la capacité. En raison de la relative stabilité de l'arc, l'impédance de court-circuit peut être légèrement inférieure à celle des fours de fusion, même si elle doit néanmoins être maintenue dans une plage raisonnable pour assurer la continuité de l'arc et la sécurité des équipements. Les valeurs d'impédance de conception se situent généralement entre 6 % et 10 %, le chiffre exact étant déterminé conjointement par le fabricant du four et le concepteur du système électrique.
Gamme de paramètres techniques clés
|
Article |
Plage de paramètres |
|
Norme exécutive |
Série CEI 60076, GB/T 10229, JB/T 9640 et accord technique utilisateur |
|
Capacité nominale |
1 000 kVA à 80 000 kVA |
|
Tension nominale primaire |
6 kV, 10 kV, 15 kV, 22 kV, 35 kV, 110 kV |
|
Plage de tension secondaire |
90 V à 260 V, segmenté par processus de raffinage |
|
Nombre d'étapes de régulation de tension |
Niveau 4 au niveau 19, niveaux couramment utilisés 5 à 8 |
|
Fréquence nominale |
50 Hz/60 Hz |
|
Nombre de phases |
Trois phases |
|
Groupe vectoriel |
Dd0, Yd11, D-Yd0-11, D-YdD-11, etc. |
|
Impédance de court-circuit |
6 % à 10 %, basé sur la tension secondaire la plus élevée |
|
Méthode de refroidissement |
ONAN, ONAF, OFAF ou OFWF, selon la capacité et la densité de perte |
|
Méthode de régulation de tension |
Régulation de tension électrique ou en charge sans excitation |
Extrait des données du modèle représentatif
Les données suivantes sont compilées à partir des registres d'usine des produits déjà fournis ; seules les spécifications sélectionnées sont répertoriées à titre de référence. Les dimensions extérieures et le poids varient en fonction de la configuration spécifique ; les spécifications finales sont soumises à la documentation de l’usine.
|
Modèle |
Capacité nominale (kVA) |
Tension primaire (kV) |
Tension secondaire (V) |
Groupe vectoriel |
Nombre de prises de régulation de tension |
Poids de la partie active (kg) |
Poids total (kg) |
|
HBSSP-2000/6 |
2000 |
6 |
185-150 |
Jd0 |
4 |
3050 |
8000 |
|
HBSSP-2400/10 |
2400 |
10 |
200-104 |
D-Yd0-11 |
6 |
3550 |
9230 |
|
HBSSP-3150/10 |
3150 |
10 |
210-150 |
Yd11 |
5 |
5500 |
10600 |
|
HBSSP-3200/35 |
3200 |
35 |
210-98 |
D-Yd0-11 |
6 |
6480 |
14200 |
|
HBSSP-5000/10 |
5000 |
10 |
210-121 |
D-YdD-11 |
5 |
7030 |
14500 |
|
HBSSP-6300/35 |
6300 |
35 |
215-155 |
Yd11 |
5 |
9500 |
19000 |
|
HBSSP-8000/35 |
8000 |
35 |
240-155 |
Yd11 |
5 |
10900 |
22000 |
Remarque : La tension primaire peut être conçue comme 20 kV, 60 kV ou 110 kV selon les besoins de l'utilisateur ; dans de tels cas, le niveau d'isolation et les dimensions extérieures seront ajustés en conséquence.
Régulation de tension et conception d'impédance
Les transformateurs de four de raffinage en poche comportent généralement moins d'étapes de régulation de tension que les fours à arc de fusion, car l'étape de raffinage ne nécessite pas de couvrir toute la plage de puissance, de l'arc initial à la fusion. Les configurations courantes vont de 5 à 8 étapes ; cependant, certains grands fours de raffinage nécessitant un contrôle de tension plus fin peuvent utiliser 13 à 19 étapes avec changement de prise en charge. Le changeur de prises en charge sélectionné doit être adapté à un fonctionnement fréquent, avec une durée de vie des contacts et des vitesses de commutation adaptées au cycle d'affinage.
La sélection de l'impédance de court-circuit doit équilibrer la stabilité de l'arc avec les limitations de courant de court-circuit du système. L'arc dans un four à poche étant relativement stable, l'impédance peut être légèrement inférieure à celle d'un four à arc de fusion ; cependant, si la capacité de court-circuit du réseau est insuffisante, une self en série peut être nécessaire ou l'impédance du transformateur peut devoir être augmentée. Les valeurs cibles sont déterminées par des calculs du système électrique pendant la phase de conception, et le fabricant atteint ces spécifications grâce à la disposition des enroulements et au contrôle du flux de fuite.
Connexions secondaires et caractéristiques structurelles
Compte tenu du courant secondaire élevé, les connexions de sortie utilisent plusieurs barres omnibus en cuivre en parallèle, avec des borniers montés sur la paroi du réservoir. Certains modèles utilisent une disposition parallèle inverse en phase, provoquant la circulation des courants dans les barres omnibus adjacentes dans des directions opposées, réduisant ainsi les champs magnétiques externes et l'échauffement des composants structurels. En interne, des conducteurs transposés ou plusieurs conducteurs parallèles sont utilisés dans les enroulements pour assurer une distribution uniforme du courant sur toutes les branches.
Le réservoir présente une structure de type cloche ou de type couvercle, en fonction de la capacité et des exigences d'entretien. Les grandes unités sont équipées de panneaux de radiateurs ou de systèmes de refroidissement à circulation d'huile forcée. La partie active est séchée dans un système sous vide à vapeur de kérosène pour éliminer complètement l'humidité et les gaz des composants isolants.
Vérification de la qualité
Avant de quitter l'usine, chaque unité est soumise à des mesures de résistance CC des enroulements, de rapport de tension, de résistance d'isolement, de tension de tenue à fréquence industrielle, de tension de tenue induite, de perte à vide, de perte de charge et d'impédance de court-circuit. Le changeur de prises en charge est soumis à un test de cycle de fonctionnement complet. Pour les unités évaluées à 35 kV et plus, des tests supplémentaires de choc de foudre et des mesures de décharges partielles sont effectués. L'entreprise est titulaire des certifications ISO 9001 : 2015, ISO 14001 et ISO 45001, et les données de test sont archivées par numéro de série.
Questions et réponses sur la sélection
Q : Les transformateurs de four de poche et les transformateurs de four à arc électrique (EAF) peuvent-ils être utilisés de manière interchangeable ?
Bien qu'ils partagent les mêmes principes structurels, leurs priorités de conception diffèrent. Les transformateurs EAF en fusion doivent résister à des chocs de court-circuit plus sévères ; ainsi, ils présentent généralement une impédance plus élevée et une plage de régulation de tension plus large. Les transformateurs de four en poche fonctionnent avec un arc plus stable, permettant une impédance légèrement inférieure et moins d'étapes de régulation de tension. Si un utilisateur a besoin d'une capacité à double usage à court terme, des paramètres tels que l'impédance, la plage de régulation de tension et la résistance mécanique doivent être revérifiés ; la substitution directe n’est pas réalisable.
Q : Vaut-il mieux choisir 5 étapes de régulation de tension ou 8 ?
Cela dépend des qualités d'acier à affiner et des courbes de processus. Le raffinage de l'acier au carbone ordinaire impose moins d'exigences en matière de régulation de tension, donc 5 étapes suffisent généralement. Le raffinage de l'acier allié ou de l'acier inoxydable nécessite un contrôle de puissance plus fin, ce qui rend préférable 8 étapes ou plus. L'augmentation du nombre d'étapes augmente le coût du changeur de prises et la taille de la cuve du transformateur, mais améliore la précision du contrôle de la température.
Q : Comment la plage de tension secondaire est-elle déterminée ?
Il est spécifié par le fabricant du four en fonction de la capacité de la poche de coulée, du diamètre de l'électrode et du processus de raffinage. Le concepteur du transformateur traduit ensuite cette plage de tension secondaire en nombre de tours d'enroulement et en positions de prises spécifiques. Les utilisateurs doivent fournir la courbe de tension complète lors de la phase initiale du projet ; les modifications apportées ultérieurement nécessiteraient une refonte des enroulements.
Q : Comment sélectionner la méthode de refroidissement ?
Pour les capacités inférieures à 5 000 kVA, un refroidissement naturel par huile ou par air suffit généralement. Au-dessus de 10 000 kVA, la densité des pertes augmente, c'est pourquoi une circulation forcée de l'huile avec refroidissement par air ou par eau est recommandée. Les systèmes de refroidissement par eau nécessitent plus d’entretien ; plus précisément, la pression de l’huile doit être maintenue à tout moment supérieure à la pression de l’eau pour empêcher l’eau de s’infiltrer dans l’huile.
Q : Un transformateur de four à poche nécessite-t-il un réacteur en série ?
Cela dépend de la capacité de court-circuit du réseau électrique et du processus de raffinage. La plupart des transformateurs à four poche sont conçus avec une impédance déjà réglée dans une plage appropriée, éliminant ainsi le besoin d'un réacteur supplémentaire. Cependant, si le réseau local est faible ou si plusieurs fours fonctionnent en parallèle dans l'aciérie, un réacteur peut être installé pour limiter le courant de court-circuit et stabiliser l'arc. Capacités d'ingénierie
Yulan Transformer fabrique des transformateurs de four électrique depuis 1999, et des transformateurs de four d'affinage en poche sont fournis en volume à de nombreuses aciéries nationales. Nos installations de production disposent d'une capacité de levage de 80 tonnes, d'un système de séchage sous vide en phase vapeur de kérosène de 400 kW, d'un équipement de test par impulsions de 1 200 kV et d'un transformateur de test à fréquence industrielle sans décharge partielle de 400 kV ; ces capacités nous permettent de répondre aux exigences de fabrication et d'essais d'acceptation en usine pour les transformateurs de four à poche évalués à 110 kV et moins.
Pour les projets avec des capacités allant de 1 000 kVA à 80 000 kVA et des tensions primaires comprises entre 6 kV et 110 kV, notre service technique peut développer des solutions de conception basées sur des schémas unifilaires fournis par le client et affiner les paramètres de processus, en fournissant des dessins d'encombrement, des calculs de perte et des calendriers de régulation de tension. Veuillez contacter le service technique de Yulan Transformer pour des informations détaillées.
Catégorie associée
envoyer une demande
Informations de contact
-
Adresse
No. 20, route Bai'e, ville de Hecun, ville de Jiangshan, province du Zhejiang, CHINE
-
Tél
-
E-mail
Envoyez les spécifications des transformateurs de puissance, de four ou de redresseur et obtenez un devis personnalisé et une liste de prix, directement depuis l'usine de transformateur Yulan. Les commandes groupées sont les bienvenues.
Produits connexes
Recommandations d'actualités